Português


Visualizações: 246 Autor: Shandong Allstar Grinding Ball Horário de publicação: 2026/10/22 Origem: Site


Menu Conteúdo
>> Combine os critérios de aceitação antes da chegada
● 1. Revise os documentos antes de entrar na fábrica
● 2. Rastreie as matérias-primas até a produção
● 3. Auditar Forjamento e Fundição como Diferentes Rotas de Fabricação
>> Controles de fabricação de bolas de moagem forjadas
>> Controles de fabricação de meios de moagem fundidos
● 4. Examine o tratamento térmico além da exibição de temperatura
● 5. Testemunhar o teste de controle de qualidade da bola de moagem
>> Verifique as condições do teste de dureza
>> Revise testes químicos, estruturais e mecânicos
● 6. Execute um desafio de rastreabilidade de lote bidirecional
● 7. Use amostragem baseada em risco e verifique a capacidade
>> Verifique a produção vendável, não a capacidade da placa de identificação
● 8. Inspecione a segurança, os controles ambientais e a embalagem OEM
● 9. Transforme as descobertas em uma decisão de aprovação de fornecedor
● 10. Conecte a aprovação de fábrica a um teste de fábrica controlada
>> 1. O que uma auditoria de fábrica de esferas de moagem deve verificar primeiro?
>> 2. A certificação ISO 9001 é suficiente para aprovar um fornecedor de meios de moagem?
>> 3. Os auditores devem testar a dureza da superfície e do núcleo?
>> 4. Quantas bolas de moagem devem ser amostradas?
>> 5. Uma auditoria remota pode substituir uma visita presencial?
>> 6. Quais são os sinais de alerta mais sérios para os fornecedores?
SHANDONG ALLSTAR BOLA DE MOAGEM CO., LTD. fabrica bolas de moagem , bolas de aço forjadas, meios de moagem fundidos, hastes de moagem e cilindros para aplicações de mineração, cimento e energia, com serviços OEM para marcas, atacadistas e fabricantes estrangeiros.
Para os compradores que pesquisam como realizar uma auditoria no local de uma instalação de fabricação de esferas de moagem, a questão central é simples: esse fornecedor pode entregar repetidamente o produto acordado, com qualidade verificável e rastreabilidade confiável?
Uma auditoria produtiva acompanha os materiais durante a produção, desafia os registros de inspeção e conecta os resultados do laboratório com os requisitos de compra. Uma linha de produção impressionante é uma evidência útil – mas não é prova de desempenho consistente.
Este guia apresenta uma estrutura prática para avaliar fornecedores de meios de moagem antes da aprovação, durante o desenvolvimento do fornecedor ou após uma preocupação de qualidade.
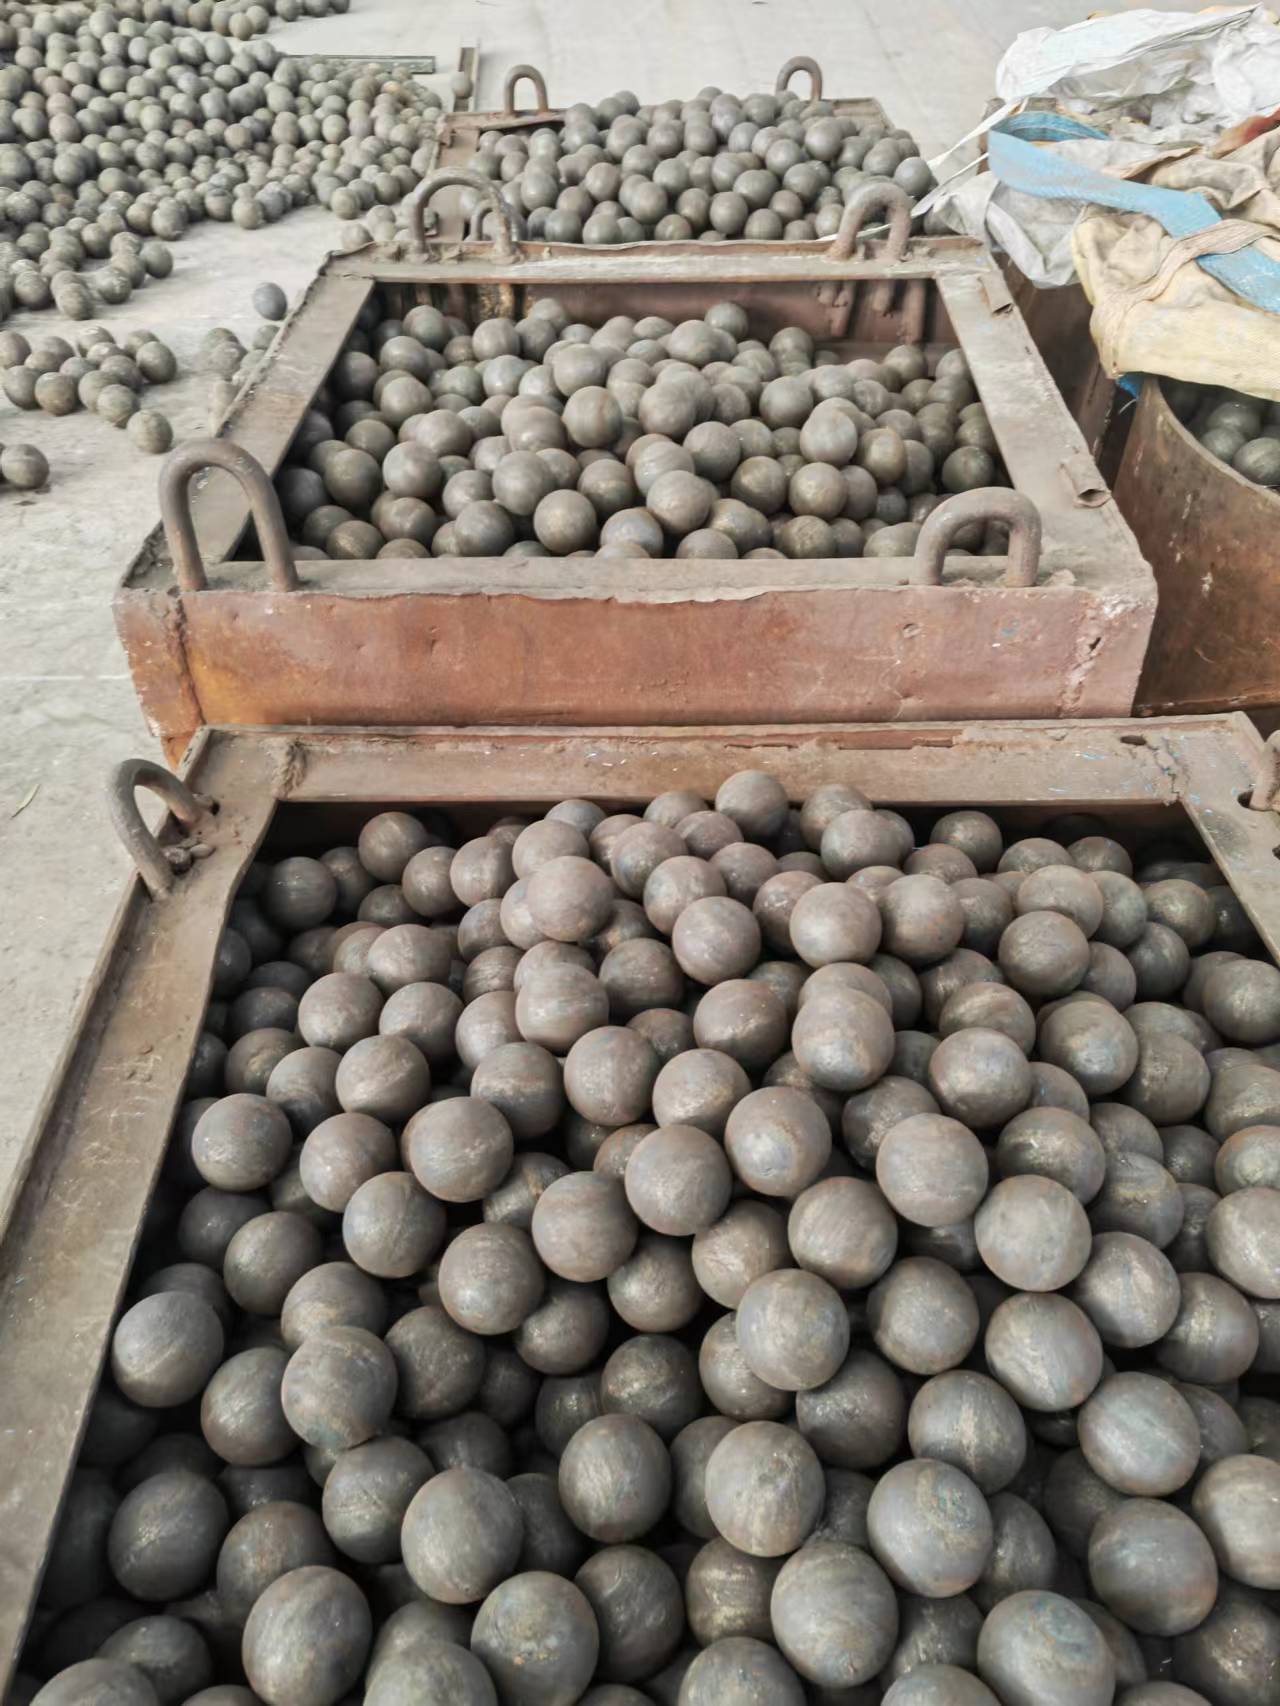
Antes de agendar a visita, defina o que a auditoria deve estabelecer.
Você está qualificando bolas forjadas para uma aplicação de alto impacto? Revendo mídia fundida para serviço abrasivo? Avaliando a capacidade de um parceiro OEM de manter as especificações em pedidos repetidos?
Esses objetivos exigem evidências diferentes.
Prepare um escopo de auditoria abrangendo:
- Produtos, tamanhos, classes de materiais e rotas de fabricação.
- Condições de aplicação e requisitos de aceitação acordados.
- Processos realizados onsite e atividades terceirizadas.
- Capacidade de produção e expectativas de entrega.
- Controle de qualidade, rastreabilidade, embalagem e ações corretivas.
- Segurança dos trabalhadores e obrigações ambientais aplicáveis.
Use princípios de auditoria de sistemas de gestão para organizar a coleta de evidências. No entanto, diferencie uma auditoria de fornecedor do comprador de uma auditoria de certificação: visitar uma instalação não estabelece certificação nem garante todas as remessas futuras.
Solicite as especificações de compra, desenhos quando relevante, requisitos de inspeção e métodos de teste aplicáveis.
Defina limites químicos, tolerâncias dimensionais, requisitos de dureza, regras de amostragem e expectativas de documentação antes de inspecionar produtos.
Não existe uma meta universal de dureza, limite de quebra ou tamanho de amostra de inspeção adequado para cada aplicação de esfera de moagem. Os requisitos devem refletir o material, o diâmetro da esfera, as condições do moinho e o acordo contratual.
Solicite um pacote de documentos focado em vez de uma coleção não estruturada de certificados.
| Documentar | O que o auditor deve estabelecer |
|---|---|
| Fluxograma do processo | Estágios reais de fabricação e operações terceirizadas |
| Especificações de materiais | Química aprovada e regras de aceitação recebidas |
| Plano de inspeção | Métodos de teste, amostragem, aceitação e autoridade de liberação |
| Registros de calibração | Adequação e validade do equipamento de medição |
| Registros de tratamento térmico | Rastreabilidade de ciclos até lotes de produção |
| Relatórios de não conformidade | Eficácia de contenção, investigação e ação corretiva |
| Registros de remessa | Conexão entre lotes liberados e entregas de clientes |
Verifique se os registros concordam entre si. Um número de lote em um relatório de dureza deve estar conectado a registros de produção identificáveis e ao estoque acabado.
Caso a certificação seja apresentada, verifique seu órgão emissor, validade, endereço do local e escopo. Um certificado que abranja outro local ou atividade não abrange automaticamente os produtos em análise.
Meios de moagem consistentes começam com entradas controladas.
Para esferas de moagem de aço forjado, inspecione como o aço recebido é identificado, segregado, aceito e vinculado às ordens de produção.
Para produtos fundidos, revise a identificação do material de carga, controle de fusão, testes químicos e identificação de calor.
Faça perguntas práticas aos operadores:
- Como distinguir o material aprovado do material que aguarda inspeção?
- O que acontece quando a química fica fora da faixa aprovada?
- Como é impedida a entrada de materiais misturados ou não identificados na produção?
- Quem pode autorizar uma substituição de material?
Selecione o material do piso e solicite seus registros. Não confie exclusivamente em exemplos preparados para a auditoria.
O objetivo é determinar se a identidade do material sobrevive ao manuseio, armazenamento e movimentação normais entre departamentos.
Uma lista de verificação de auditoria da fábrica de meios de moagem deve refletir como o produto é realmente feito.
Revise a preparação, o aquecimento, a formação e a transferência do tarugo para o processamento subsequente.
Procure instruções de operação controladas, equipamentos mantidos e registros de parâmetros de processo relevantes. Discuta como os operadores respondem à produção interrompida, temperaturas anormais ou defeitos de formação.
Inspecione produtos representativos quanto à consistência dimensional, dobras, rachaduras visíveis e outros defeitos superficiais especificados.
Revise a fusão, o ajuste químico, o vazamento, a condição do molde, a identificação do produto e o acabamento.
Pergunte como a instalação controla defeitos recorrentes de fundição e separa materiais suspeitos.
Confirme a designação do material em vez de confiar numa descrição comercial ampla. Alguns produtos comercializados como “esferas de aço fundido” podem ser ferro fundido com alto teor de cromo; a especificação de compra deve identificar claramente o material pretendido.
Nenhuma das rotas de fabricação é automaticamente superior. A adequação depende do equilíbrio entre resistência à abrasão, resistência à corrosão, resistência ao impacto e condições operacionais.
O tratamento térmico merece atenção especial porque bolas aparentemente semelhantes podem desenvolver propriedades diferentes quando o processamento varia.
Registros de solicitação mostrando:
- Identificação do forno ou equipamento.
- Identidade do lote e arranjos de carregamento.
- Parâmetros de temperatura e tempo aprovados.
- Controles relevantes de têmpera e revenimento.
- Verificação de medição de temperatura.
- Ações tomadas após desvios de processo.
A temperatura exibida por si só não estabelece que todos os produtos seguiram o ciclo pretendido.
Compare as instruções de operação com a prática real. Pergunte como a instalação lida com interrupções de energia, atrasos nas transferências, alarmes de equipamentos e condições incomuns de carga.
Quando relevante para o produto e risco, analise as evidências de que a distribuição de temperatura e as práticas de carregamento apoiam um tratamento consistente.
Evite impor uma receita de tratamento térmico em diferentes ligas ou diâmetros. A auditoria deve estabelecer o controle do processo aprovado e não substituir uma receita genérica pelo julgamento metalúrgico.
A análise laboratorial mais sólida combina um teste testemunhado com um registro completo.
Peça ao técnico para explicar o método, a escala, a preparação da amostra, a posição do teste e os critérios de aceitação.
Os testes Rockwell e Brinell têm procedimentos e requisitos de relatórios diferentes. Os resultados devem identificar o método usado, e não simplesmente indicar “dureza aprovada”.
Análise:
- Verificação do equipamento e status de calibração.
- Verificações de blocos de referência quando necessário.
- Preparação de superfície e suporte de corpos de prova.
- Espaçamento de indentação e localização de teste.
- Considerações sobre curvatura quando aplicável.
- Registro e revisão de resultados individuais.
A preparação da secção deve evitar alterar a propriedade que está a ser medida através de aquecimento ou deformação excessivos.
Onde o desempenho da seção transversal for importante, solicite um perfil de dureza acordado. Uma medição de superfície não pode estabelecer a distribuição de dureza ao longo de uma bola.
Verifique se os resultados químicos estão relacionados ao calor ou lote de material relevante.
Onde especificado, revise a preparação metalográfica, avaliação estrutural e interpretação por pessoal competente.
Se testes de queda, impacto ou quebra fizerem parte da aceitação, documente o aparelho, o procedimento, o tamanho da amostra e a definição de falha. Os resultados de diferentes arranjos de testes não são automaticamente comparáveis.
O princípio que rege é a rastreabilidade : cada resultado comunicado deve associar uma amostra identificável, um método definido e um lote de produção.
Este exercício agrega mais valor do que revisar um resumo de inspeção sofisticado.
Escolha você mesmo uma palete acabada. Peça à equipe para rastrear de trás para frente:
1. Identificação da embalagem.
2. Inspeção final e liberação.
3. Lote de tratamento térmico.
4. Formação ou lançamento de discos.
5. Identificação de entrada de aço ou fundido.
Depois inverta o exercício. Selecione um lote de matéria-prima ou calor de produção e identifique todos os estoques acabados e remessas relacionados.
Isto verifica se o fornecedor pode conter uma população afetada após um defeito descoberto.
Registre links perdidos, identificadores conflitantes e dificuldades de recuperação. Um sistema de planilha ou papel pode ser eficaz se for controlado; o software por si só não prova a rastreabilidade.
Para pedidos OEM, estenda o desafio às etiquetas e especificações específicas do cliente. O produto correto com a identificação errada de marca própria continua a ser uma falha na cadeia de abastecimento.
Uma boa amostra não pode demonstrar uma produção consistente.
Distribua amostras de auditoria em diâmetros, classes de materiais, períodos de produção e rotas de processo relevantes. Inclua lotes não conformes recentes, quando disponíveis.
Documente a lógica da amostragem e expanda a revisão quando surgirem discrepâncias. A amostragem de auditoria proporciona confiança limitada; não substitui um plano de aceitação de remessa acordado.
Pergunte como a capacidade cotada foi calculada.
Revise a produção real, o rendimento, as interrupções de manutenção, as restrições de tratamento térmico, a capacidade de inspeção e o rendimento da embalagem.
Uma linha de conformação pode produzir mais rápido do que o processo de tratamento térmico ou inspeção pode liberar produtos aceitáveis.
Para compradores estrangeiros, distinguir a capacidade de produção teórica da capacidade disponível após os compromissos existentes. A confiabilidade da entrega depende de todo o sistema de produção.
A qualidade e a disciplina operacional devem ser avaliadas juntamente com os riscos no local de trabalho.
Observe a proteção da máquina, a separação de metal quente, as práticas de elevação, o acesso de emergência, o controle de poeira e fumaça e os procedimentos de isolamento de manutenção.
Nunca solicite que os guardas sejam ignorados ou que o pessoal entre em áreas perigosas para demonstrar um processo.
Use a legislação local aplicável como base de conformidade. As orientações estrangeiras podem esclarecer dúvidas, mas não devem ser apresentadas como governando automaticamente uma instalação chinesa.
Para controles ambientais, revise as licenças aplicáveis, o manuseio de resíduos e os registros de monitoramento relevantes com pessoal competente.
Em seguida, inspecione o armazenamento e a embalagem do produto acabado:
- Os produtos liberados e rejeitados são separados?
- As etiquetas correspondem ao pedido de compra?
- Os pesos das embalagens são verificados?
- A embalagem é adequada às condições de transporte acordadas?
- As marcações específicas do cliente são controladas?
- É possível evitar embalagens de tamanhos mistos ou de qualidade mista?
Para compradores OEM, a aprovação da embalagem pertence ao processo de qualidade, não apenas ao departamento de marketing.
Um relatório de auditoria deve explicar o que foi verificado, o que foi encontrado e por que a descoberta é importante.
Use um formato de descoberta consistente:
Requisito → evidência observada → lacuna → escopo afetado → ação necessária.
Por exemplo, “a rastreabilidade é fraca” é vaga. Uma descoberta útil identifica o palete selecionado, o link do lote faltante e as consequências para a contenção.
Uma classificação prática definida pelo comprador poderia ser:
| de classificação | Exemplo | Resposta de compra |
|---|---|---|
| Crítico | Registros falsificados ou um risco imediato não controlado à segurança | Suspender aprovação enquanto se aguarda resolução verificada |
| Principal | Perda repetida de identidade de lote ou testes de aceitação descontrolados | Exigir ação corretiva eficaz antes da aprovação |
| Menor | Lapso isolado de documentação com controles eficazes | Defina um proprietário, prazo e método de verificação |
| Melhoria | Aprimoramento útil sem não conformidade demonstrada | Incluir no desenvolvimento de fornecedores |
Estas categorias são uma estrutura sugerida e não regras de certificação universais.
Para cada não conformidade, exija contenção, análise de causa raiz, ação corretiva e verificação de eficácia. Fechar um relatório requer provas de que o problema foi resolvido – e não simplesmente uma promessa.
Uma auditoria de fábrica bem-sucedida não garante o menor custo de retificação.
Antes da expansão comercial, considere um ensaio controlado apropriado à aplicação. Registre adições de mídia, rendimento, condições operacionais, tamanho do produto e observações relevantes de desgaste ou quebra.
Interprete o consumo com cuidado. Durante a substituição de carga, alterações de inventário e mídias antigas podem distorcer as comparações de curto prazo.
Compare condições semelhantes e considere os efeitos a jusante quando relevante. O objetivo de compra é o valor operacional total confiável, e não apenas a maior dureza ou o menor preço por tonelada.
Para uma discussão sobre fornecimento de OEM com SHANDONG ALLSTAR GRINDING BALL CO., LTD., compartilhe sua aplicação, tamanhos necessários, demanda anual, requisitos de material, critérios de inspeção e necessidades de embalagem. Solicite os documentos técnicos e acordos de auditoria disponíveis para o seu pedido proposto antes de concordar com a aprovação do fornecedor.
Comece com a especificação de compra, o escopo de fabricação e o sistema de identificação de lote. Sem requisitos claros e rastreabilidade, os resultados de inspeção individuais fornecem garantia limitada.
Não. Ele pode apoiar a confiança em um sistema de gestão, mas os compradores ainda devem verificar os requisitos do produto, os controles do processo, os testes e o escopo real do certificado.
Onde a especificação ou aplicação exigir avaliação transversal, sim. Defina a preparação, os locais de medição e os critérios de aceitação com antecedência, em vez de interpretar um teste improvisado posteriormente.
Não existe um número universalmente apropriado. A amostragem de auditoria depende do risco e da variação do processo; a aceitação da remessa requer um plano de amostragem e regras de decisão acordados separadamente.
As revisões remotas podem apoiar a verificação e o acompanhamento de documentos. Eles oferecem menos controle sobre a seleção de amostras, observação física e verificação das condições operacionais reais.
Resultados não verificáveis, links de lote ausentes, material não identificado, desvios de processo não controlados e falta de vontade de investigar discrepâncias justificam uma revisão mais profunda antes da aprovação da compra.
Hot Tags: China, Global, OEM, marca própria, fabricantes, fábrica, fornecedores, empresa manufatureira


