Italiano


Visualizzazioni: 246 Autore: shandong Allstar Grinding Ball Orario di pubblicazione: 22/10/2026 Origine: Sito


Menù Contenuto
>> Concordare i criteri di accettazione prima dell'arrivo
● 1. Esaminare i documenti prima di recarsi in fabbrica
● 2. Tracciare le materie prime nella produzione
● 3. Controllare la forgiatura e la fusione come diversi percorsi di produzione
>> Controlli di produzione delle sfere di macinazione forgiate
>> Controlli di produzione dei mezzi di macinazione della fusione
● 4. Esaminare il trattamento termico oltre la visualizzazione della temperatura
● 5. Test di controllo qualità della sfera di macinazione testimone
>> Verificare le condizioni del test di durezza
>> Rivedere test di chimica, struttura e meccanica
● 6. Eseguire una sfida di tracciabilità batch bidirezionale
● 7. Utilizzare il campionamento basato sul rischio e verificare la capacità
>> Controllare l'output vendibile, non la capacità della targa
● 8. Ispezionare la sicurezza, i controlli ambientali e l'imballaggio OEM
● 9. Trasformare i risultati in una decisione di approvazione del fornitore
● 10. Collegare l'approvazione in fabbrica con una prova in una fabbrica controllata
>> 1. Cosa dovrebbe verificare innanzitutto un audit di fabbrica di sfere di macinazione?
>> 2. La certificazione ISO 9001 è sufficiente per approvare un fornitore di mezzi macinanti?
>> 3. Gli auditor dovrebbero testare sia la durezza superficiale che quella a cuore?
>> 4. Quante sfere di macinazione devono essere campionate?
>> 5. Un audit remoto può sostituire una visita in loco?
>> 6. Quali sono i segnali di allarme più gravi per i fornitori?
SHANDONG ALLSTAR GRINDING BALL CO., LTD. produce sfere di macinazione , sfere di acciaio forgiato, mezzi di macinazione fusi, aste di macinazione e cylpebs per applicazioni minerarie, cementizie ed energetiche, con servizi OEM per marchi, grossisti e produttori esteri.
Per gli acquirenti che cercano come condurre un audit in loco di un impianto di produzione di sfere di macinazione, la domanda centrale è semplice: questo fornitore può consegnare ripetutamente il prodotto concordato, con qualità verificabile e tracciabilità affidabile?
Un audit produttivo segue i materiali attraverso la produzione, verifica i registri di ispezione e collega i risultati di laboratorio con i requisiti di acquisto. Una linea di produzione impressionante è una prova utile, ma non è la prova di prestazioni costanti.
Questa guida presenta un quadro pratico per valutare i fornitori di mezzi di macinazione prima dell'approvazione, durante lo sviluppo del fornitore o dopo un problema di qualità.
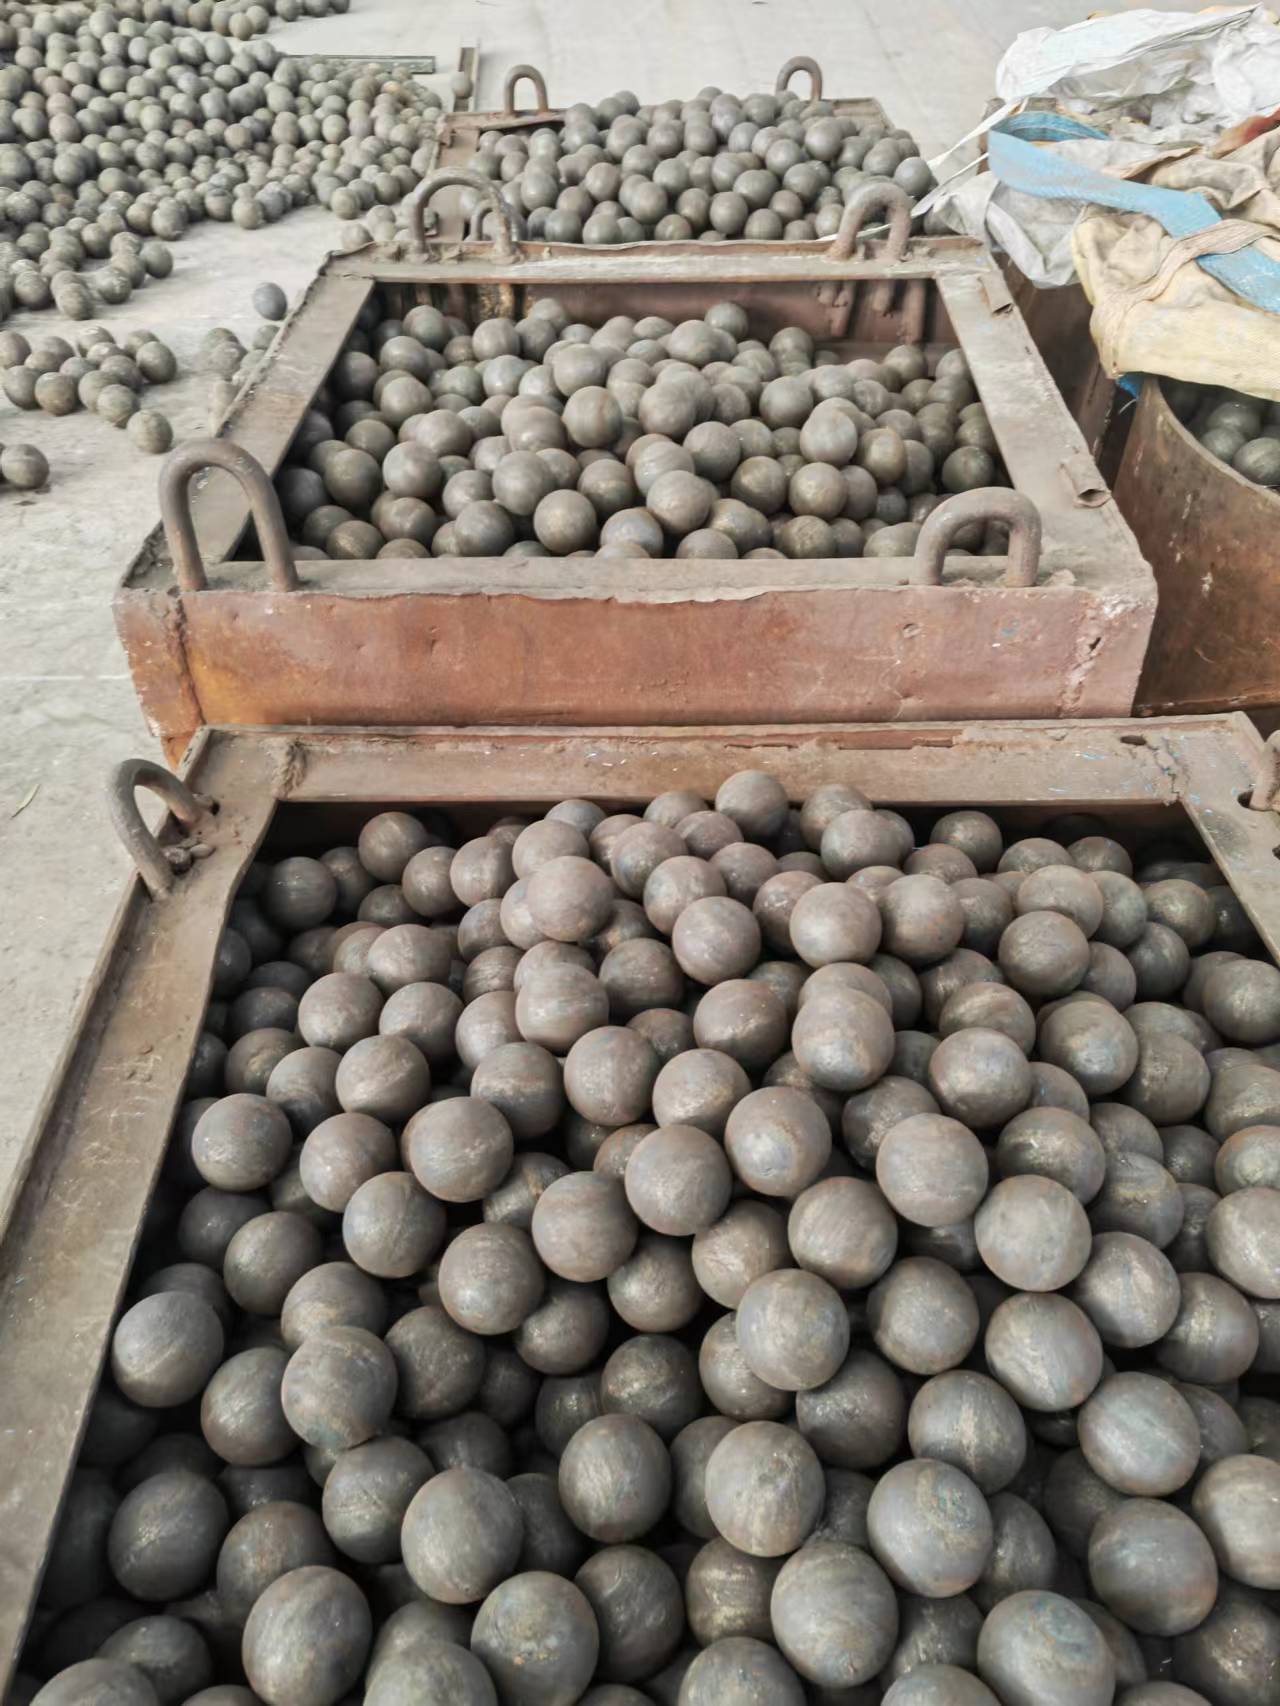
Prima di organizzare la visita definire cosa dovrà stabilire l’audit.
Stai qualificando le sfere forgiate per un'applicazione ad alto impatto? Revisione dei supporti fusi per il servizio abrasivo? Valutare la capacità di un partner OEM di mantenere le specifiche anche negli ordini ripetuti?
Questi obiettivi richiedono prove diverse.
Preparare un ambito di audit che copra:
- Prodotti, dimensioni, qualità dei materiali e percorsi di produzione.
- Condizioni di applicazione e requisiti di accettazione concordati.
- Processi svolti on-site e attività esternalizzate.
- Capacità produttiva e aspettative di consegna.
- Controllo qualità, tracciabilità, imballaggio e azioni correttive.
- Sicurezza dei lavoratori e obblighi ambientali applicabili.
Utilizzare i principi di audit del sistema di gestione per organizzare la raccolta delle prove. Tuttavia, è necessario distinguere l'audit del fornitore dell'acquirente da un audit di certificazione: la visita di una struttura non stabilisce la certificazione né garantisce ogni spedizione futura.
Richiedere le specifiche di acquisto, i disegni ove rilevanti, i requisiti di ispezione e i metodi di prova applicabili.
Definire i limiti chimici, le tolleranze dimensionali, i requisiti di durezza, le regole di campionamento e le aspettative sulla documentazione prima di ispezionare i prodotti.
Non esiste un obiettivo di durezza universale, un limite di rottura o una dimensione del campione di ispezione adatta per ogni applicazione di sfere di macinazione. I requisiti dovrebbero riflettere il materiale, il diametro della sfera, le condizioni del mulino e l'accordo contrattuale.
Richiedi un pacchetto di documenti mirato piuttosto che una raccolta non strutturata di certificati.
| Documento | Ciò che il revisore dovrebbe stabilire |
|---|---|
| Diagramma di flusso del processo | Fasi di produzione effettive e operazioni in outsourcing |
| Specifiche dei materiali | Regole approvate per la chimica e l'accettazione in entrata |
| Piano di ispezione | Metodi di prova, campionamento, accettazione e autorità di rilascio |
| Registri di calibrazione | Idoneità e validità degli strumenti di misura |
| Documenti sui trattamenti termici | Tracciabilità dei cicli ai lotti di produzione |
| Rapporti di non conformità | Contenimento, indagine ed efficacia delle azioni correttive |
| Registri di spedizione | Collegamento tra lotti rilasciati e consegne ai clienti |
Controlla se i record concordano tra loro. Un numero di lotto su un rapporto sulla durezza dovrebbe collegarsi a registri di produzione identificabili e allo stock finito.
Se viene presentata la certificazione, verificarne l'ente emittente, la validità, l'indirizzo del sito e l'ambito. Un certificato che copre un'altra sede o attività non copre automaticamente i prodotti in esame.
I mezzi di macinazione coerenti iniziano con input controllati.
Per le sfere di macinazione in acciaio forgiato, ispezionare il modo in cui l'acciaio in entrata viene identificato, segregato, accettato e collegato agli ordini di produzione.
Per i prodotti fusi, rivedere l'identificazione del materiale di carica, il controllo della fusione, i test chimici e l'identificazione del calore.
Rivolgi domande pratiche agli operatori:
- Come si distingue il materiale approvato dal materiale in attesa di ispezione?
- Cosa succede quando la chimica non rientra nell'intervallo approvato?
- Come si impedisce l'ingresso in produzione di materiali misti o non identificati?
- Chi può autorizzare la sostituzione del materiale?
Seleziona il materiale dal pavimento e richiedi i suoi record. Non fare affidamento esclusivamente sugli esempi preparati per l’audit.
L'obiettivo è determinare se l'identità materiale sopravvive alla normale manipolazione, stoccaggio e movimento tra i reparti.
Una lista di controllo per la verifica della fabbrica dei mezzi di macinazione dovrebbe riflettere il modo in cui il prodotto viene effettivamente realizzato.
Esamina la preparazione, il riscaldamento, la formatura e il trasferimento delle billette alla lavorazione successiva.
Cercare istruzioni operative controllate, apparecchiature sottoposte a manutenzione e registrazioni dei parametri di processo rilevanti. Discutere su come gli operatori rispondono a produzione interrotta, temperature anomale o difetti di formazione.
Ispezionare i prodotti rappresentativi per verificarne la consistenza dimensionale, le pieghe, le crepe visibili e altri difetti superficiali specificati.
Esamina la fusione, la regolazione della chimica, il versamento, le condizioni dello stampo, l'identificazione del prodotto e la finitura.
Chiedere in che modo la struttura controlla i difetti ricorrenti della fusione e separa il materiale sospetto.
Conferma la designazione del materiale anziché fare affidamento su un'ampia descrizione commerciale. Alcuni prodotti commercializzati come 'sfere di acciaio fuso' possono essere ghisa ad alto contenuto di cromo; la specifica di acquisto dovrebbe identificare chiaramente il materiale previsto.
Nessuno dei due percorsi di produzione è automaticamente superiore. L'idoneità dipende dall'equilibrio tra resistenza all'abrasione, resistenza alla corrosione, resistenza agli urti e condizioni operative.
Il trattamento termico merita particolare attenzione perché palline apparentemente simili possono sviluppare proprietà diverse al variare della lavorazione.
Richiedi record che mostrino:
- Identificazione del forno o dell'attrezzatura.
- Identità del lotto e modalità di caricamento.
- Parametri di temperatura e tempo approvati.
- Rilevanti controlli di tempra e rinvenimento.
- Verifica della misurazione della temperatura.
- Azioni intraprese dopo le deviazioni del processo.
La sola temperatura visualizzata non stabilisce che ogni prodotto abbia seguito il ciclo previsto.
Confrontare le istruzioni operative con la pratica reale. Chiedere come la struttura gestisce le interruzioni di corrente, i trasferimenti ritardati, gli allarmi delle apparecchiature e le condizioni di carico insolite.
Se pertinente al prodotto e al rischio, esaminare le prove che la distribuzione della temperatura e le pratiche di carico supportano un trattamento coerente.
Evitare di imporre una ricetta di trattamento termico su leghe o diametri diversi. L'audit dovrebbe stabilire il controllo del processo approvato, non sostituire una ricetta generica per il giudizio metallurgico.
La revisione di laboratorio più rigorosa combina un test assistito con una traccia documentale completa.
Chiedere al tecnico di spiegare il metodo, la scala, la preparazione del campione, la posizione del test e i criteri di accettazione.
I test Rockwell e Brinell hanno procedure e requisiti di reporting diversi. I risultati dovrebbero identificare il metodo utilizzato, non semplicemente indicare la 'durezza superata'.
Revisione:
- Verifica dell'attrezzatura e stato della calibrazione.
- Controlli del blocco di riferimento ove richiesto.
- Preparazione della superficie e supporto del campione.
- Spaziatura delle rientranze e posizione del test.
- Considerazioni sulla curvatura ove applicabile.
- Registrazione e revisione dei risultati individuali.
La preparazione della sezione deve evitare di alterare la proprietà da misurare attraverso un eccessivo riscaldamento o deformazione.
Laddove le prestazioni della sezione sono importanti, richiedere un profilo di durezza concordato. Una misurazione della superficie non può stabilire la distribuzione della durezza su tutta la sfera.
Verificare che i risultati chimici siano collegati al lotto di calore o materiale pertinente.
Laddove specificato, esaminare la preparazione metallografica, la valutazione strutturale e l'interpretazione da parte di personale competente.
Se i test di caduta, impatto o rottura fanno parte dell'accettazione, documentare l'apparato, la procedura, la dimensione del campione e la definizione di guasto. I risultati di diverse modalità di test non sono automaticamente confrontabili.
Il principio guida è la tracciabilità : ogni risultato riportato dovrebbe collegare un campione identificabile, un metodo definito e un lotto di produzione.
Questo esercizio aggiunge più valore rispetto alla revisione di un riepilogo accurato dell'ispezione.
Scegli tu stesso un pallet finito. Chiedi al team di tracciarlo a ritroso attraverso:
1. Identificazione dell'imballaggio.
2. Ispezione finale e rilascio.
3. Lotto di trattamento termico.
4. Formazione o casting di documenti.
5. Identificazione dell'acciaio in entrata o della fusione.
Quindi invertire l'esercizio. Selezionare un lotto di materia prima o un calore di produzione e identificare tutte le scorte finite e le spedizioni correlate.
Ciò verifica se il fornitore potrebbe contenere una popolazione interessata dopo un difetto scoperto.
Registra collegamenti mancanti, identificatori in conflitto e difficoltà di recupero. Un foglio di calcolo o un sistema cartaceo può essere efficace se controllato; il software da solo non dimostra la tracciabilità.
Per gli ordini OEM, estendi la sfida alle etichette e alle specifiche specifiche del cliente. Il prodotto corretto con l’identificazione errata del marchio del distributore rimane un fallimento della catena di approvvigionamento.
Un buon campione non può dimostrare una produzione coerente.
Distribuisci campioni di audit tra diametri, gradi di materiale, periodi di produzione e percorsi di processo pertinenti. Includere i lotti recenti non conformi, ove disponibili.
Documentare la logica del campionamento ed espandere la revisione quando compaiono discrepanze. Il campionamento dell’audit fornisce un’affidabilità limitata; non è sostitutivo del piano di accettazione della spedizione concordato.
Chiedi come è stata calcolata la capacità preventivata.
Esaminare la produzione effettiva, la resa, le interruzioni per la manutenzione, i vincoli del trattamento termico, la capacità di ispezione e la produttività dell'imballaggio.
Una linea di formatura può produrre più velocemente di quanto il processo di trattamento termico o di ispezione possa rilasciare merci accettabili.
Per gli acquirenti esteri, distinguere la capacità produttiva teorica dalla capacità disponibile dopo gli impegni esistenti. L'affidabilità della consegna dipende dall'intero sistema produttivo.
La qualità e la disciplina operativa dovrebbero essere valutate insieme al rischio sul posto di lavoro.
Rispettare le protezioni della macchina, la separazione dei metalli caldi, le pratiche di sollevamento, l'accesso di emergenza, il controllo di polveri e fumi e le procedure di isolamento per la manutenzione.
Non richiedere mai che le guardie vengano aggirate o che il personale entri in aree pericolose per dimostrare un processo.
Utilizzare la legge locale applicabile come base di conformità. Le linee guida all’estero possono dare risposta alle domande, ma non dovrebbero essere presentate come se governassero automaticamente una struttura cinese.
Per i controlli ambientali, esaminare i permessi applicabili, la gestione dei rifiuti e i relativi registri di monitoraggio con personale competente.
Quindi ispezionare lo stoccaggio e l'imballaggio del prodotto finito:
- I prodotti rilasciati e quelli scartati vengono separati?
- Le etichette corrispondono all'ordine di acquisto?
- Viene controllato il peso dei pacchi?
- L'imballaggio è adeguato alle condizioni di trasporto concordate?
- Vengono controllate le marcature specifiche del cliente?
- È possibile evitare l'imballaggio di dimensioni miste o di qualità mista?
Per gli acquirenti OEM, l'approvazione dell'imballaggio fa parte del processo di qualità, non semplicemente del reparto marketing.
Un rapporto di audit dovrebbe spiegare cosa è stato controllato, cosa è stato riscontrato e perché il risultato è importante.
Utilizza un formato di ricerca coerente:
Requisito → evidenza osservata → lacuna → ambito interessato → azione richiesta.
Ad esempio, 'la tracciabilità è debole' è vaga. Un risultato utile identifica il pallet selezionato, il collegamento batch mancante e le conseguenze per il contenimento.
Una classificazione pratica definita dall'acquirente potrebbe essere:
| di classificazione | Esempio | Risposta d'acquisto |
|---|---|---|
| Critico | Documenti falsificati o pericolo immediato per la sicurezza non controllato | Sospendere l'approvazione in attesa di una risoluzione verificata |
| Maggiore | Perdita ripetuta dell'identità del lotto o test di accettazione incontrollati | Richiedere un'azione correttiva efficace prima dell'approvazione |
| Minore | La documentazione isolata decade con controlli altrimenti efficaci | Imposta un proprietario, una scadenza e un metodo di verifica |
| Miglioramento | Miglioramento utile senza non conformità dimostrata | Includere nello sviluppo dei fornitori |
Queste categorie rappresentano un quadro suggerito, non regole di certificazione universali.
Per ogni non conformità, richiedere contenimento, analisi delle cause profonde, azioni correttive e verifica dell'efficacia. La chiusura di un rapporto richiede la prova che il problema è stato risolto, non semplicemente una promessa.
Un audit di fabbrica riuscito non garantisce il minor costo di macinazione.
Prima dell'espansione commerciale, prendere in considerazione una sperimentazione controllata adeguata all'applicazione. Registrare aggiunte di supporti, produttività, condizioni operative, dimensioni del prodotto e osservazioni pertinenti su usura o rottura.
Interpretare attentamente il consumo. Durante la sostituzione della carica, le modifiche all'inventario e i vecchi supporti possono distorcere i confronti a breve termine.
Confrontare condizioni omogenee e considerare gli effetti a valle ove rilevante. L'obiettivo di acquisto è un valore operativo totale affidabile, non semplicemente la massima durezza o il prezzo più basso per tonnellata.
Per una discussione sull'approvvigionamento OEM con SHANDONG ALLSTAR GRINDING BALL CO., LTD., condividi la tua applicazione, le dimensioni richieste, la domanda annuale, i requisiti di materiale, i criteri di ispezione e le esigenze di imballaggio. Richiedi i documenti tecnici e le modalità di audit disponibili per l'ordine proposto prima di concordare l'approvazione del fornitore.
Inizia con le specifiche di acquisto, l'ambito di produzione e il sistema di identificazione dei lotti. Senza requisiti chiari e tracciabilità, i risultati delle singole ispezioni forniscono una garanzia limitata.
No. Può supportare la fiducia in un sistema di gestione, ma gli acquirenti devono comunque verificare i requisiti del prodotto, i controlli dei processi, i test e l'ambito effettivo del certificato.
Laddove la specifica o l'applicazione richieda una valutazione approfondita, sì. Definire in anticipo la preparazione, i luoghi di misurazione e i criteri di accettazione anziché interpretare un test improvvisato in seguito.
Non esiste un numero universalmente appropriato. Il campionamento dell'audit dipende dal rischio e dalla variazione del processo; l'accettazione della spedizione richiede un piano di campionamento e regole decisionali concordati separatamente.
Le revisioni remote possono supportare i controlli e il follow-up dei documenti. Offrono un controllo minore sulla selezione del campione, sull'osservazione fisica e sulla verifica delle effettive condizioni operative.
Risultati non verificabili, collegamenti batch mancanti, materiale non identificato, deviazioni incontrollate dei processi e riluttanza a indagare sulle discrepanze giustificano una revisione più approfondita prima dell'approvazione dell'acquisto.
Hot Tags: Cina, globale, OEM, marchio privato, produttori, fabbrica, fornitori, azienda manifatturiera


