Polski


Wyświetlenia: 280 Autor: shandong Allstar Grinding Ball Czas publikacji: 12.11.2026 Pochodzenie: Strona


Menu treści
● Kule stalowe do młyna kulowego vs kule stalowe odlewane: co właściwie porównujesz?
● Dlaczego kulki szlifierskie tworzą płaskie plamy i tracą okrągłość
>> Nierównomierne ścieranie i ruch ładunku
>> Deformacja, odpryskiwanie i pękanie
>> Interakcja korozji i ścierania
● Czy płaskie plamy naprawdę utrudniają mieszanie gnojowicy?
● Kulki mielące kute lub odlewane: wybierz dla mechanizmu zużycia
>> Kiedy kute kulki stalowe zasługują na ocenę
>> Kiedy odlane kulki o wysokiej zawartości chromu zasługują na ocenę
>> Dlaczego sama twardość nie wystarczy
● Praktyczna metoda kontroli nieokrągłych kulek szlifierskich
>> 1. Ustal przychodzącą linię bazową
>> 3. Oddziel kategorie uszkodzeń
>> 4. Połącz zmiany kształtu z dokumentacją operacyjną
● Co faktycznie pokazują opublikowane dowody dotyczące roślin
● Jak przeprowadzić wersję próbną mediów sfałszowanych i odlewanych
● Oblicz koszt za tonę, a nie tylko cenę za tonę
● Zakup środków mielących OEM w firmie ALLSTAR
>> Czy kule stalowe do młynów kulowych są zawsze kute?
>> Czy w przypadku odlewanych kulek mielących zawsze częściej powstają spłaszczone plamy?
>> Czy zaokrąglone kulki mielące mogą zagwarantować lepsze mieszanie gnojowicy?
>> Jaki jest najlepszy test na nieokrągłe kulki szlifierskie?
>> Czy należy usunąć wszystkie zużyte kulki szlifierskie?
>> O jakie informacje powinien prosić kupujący OEM?
SHANDONG ALLSTAR GRINDING BALL CO., LTD. produkuje kulki mielące , kulki ze stali kutej, kule mielące odlewane, pręty mielące i cylpeby do zastosowań w górnictwie, cementowaniu i energetyce, z usługami OEM dla międzynarodowych marek, hurtowników i producentów. Kiedy kupujący porównują kule stalowe do młynów kulowych z kulkami ze staliwa, praktycznym pytaniem nie jest po prostu to, który produkt jest twardszy. To właśnie te media zachowują użyteczną geometrię, są odporne na uszkodzenia i zapewniają najniższy koszt szlifowania w rzeczywistych warunkach pracy.
Na uwagę zasługują nieokrągłe kulki mielące i wyraźnie spłaszczone plamy, ponieważ kształt nośnika wpływa na ruch ładunku, kontakt cząstek i zapotrzebowanie mocy. Jednak zrzucanie winy za słabe mieszanie gnojowicy na płaskie miejsca nadmiernie upraszcza problem.
Celem inżynieryjnym jest kontrolowanie nieprawidłowego pogorszenia kształtu podczas jednoczesnego sprawdzania warunków zawiesiny, rozkładu wielkości kulek, wykładzin i działania młyna.
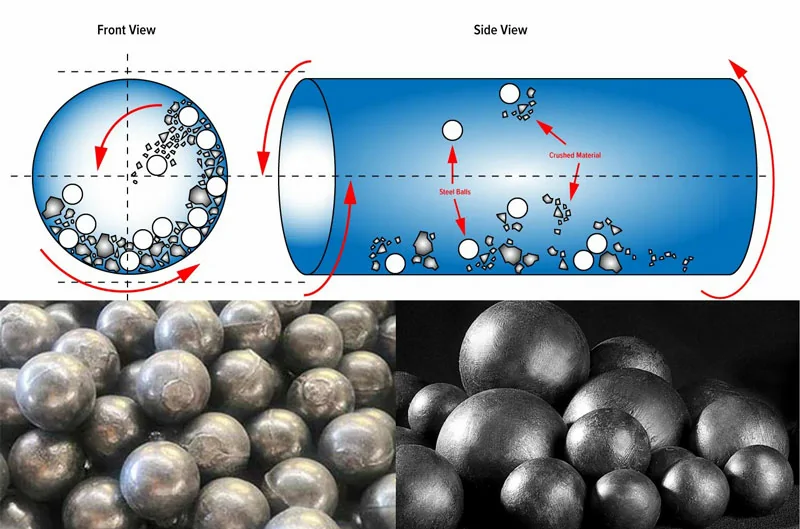
„Kule stalowe do młyna kulowego” opisuje zastosowanie, a nie jeden proces produkcyjny. Kupujący często używają go do określenia kulek mielących z kutej stali, podczas gdy „kulki ze staliwa” mogą luźno odnosić się do kilku stopów odlewniczych.
To rozróżnienie ma znaczenie. Wiele kulek mielących z odlewu o wysokiej zawartości chromu to metalurgicznie białe żeliwo, a nie staliwo. Specyfikacja zakupu powinna określać rzeczywisty stop, trasę produkcji, obróbkę cieplną i kryteria akceptacji.
Aby uzyskać przydatne porównanie, oddziel kulki ze stali kutej od odlewanego środka mielącego o wysokiej zawartości chromu.
| Współczynnik doboru Kule | mielące z kutej stali Odlewane | media mielące o wysokiej zawartości chromu |
|---|---|---|
| Trasa produkcyjna | Półfabrykat stalowy uformowany i poddany obróbce cieplnej | Stop wlewany do form i poddawany obróbce cieplnej |
| Główny priorytet selekcji | Równowaga wytrzymałości i odporności na zużycie | Odporność na ścieranie i odpowiednia odporność na korozję |
| Potencjalne obawy dotyczące szkód | Odkształcenie, odpryski lub pęknięcia w przypadku niedopasowania materiału i obciążenia | Odpryski, pęknięcia lub wady odlewu, jeśli jakość lub obciążenie są nieodpowiednie |
| Ocena aplikacji | Ocenić siłę uderzenia i zużycie ścierne | Oceń ścieranie, skład chemiczny zawiesiny i odporność na uderzenia |
| Niezbędne kwalifikacje | Chemia, profil twardości, integralność i wydajność instalacji | Chemia, mikrostruktura, integralność i wydajność instalacji |
Żadna kategoria nie gwarantuje zachowania okrągłości. Jakość produktu i dopasowanie do zastosowania mają większe znaczenie niż sama etykieta produkcyjna.
Zużyta piłka nie jest automatycznie piłką wadliwą. Media mielące tracą materiał podczas pracy, a ich geometria naturalnie się zmienia.
Znakiem ostrzegawczym jest nadmierne lub nierównomierne zużycie w stosunku do oczekiwanego zużycia.
Kulki nie doświadczają identycznych kontaktów w całym młynie. Pozycja ładunku, rozkład wielkości nośnika i prędkość robocza wpływają na to, czy piłka głównie się toczy, ślizga, czy też ulega uderzeniom.
Powtarzające się tarcie w określonych obszarach ładunku może sprzyjać nierównomiernemu zużyciu. Oznacza to, że płaskie plamy mogą odzwierciedlać warunki pracy i właściwości nośnika.
Trwałe spłaszczenie może wystąpić, gdy kula nie jest w stanie odpowiednio wytrzymać warunków obciążenia.
Odpryskiwanie jest inne: materiał oddziela się od powierzchni, pozostawiając wgłębienia lub nieregularne powierzchnie. Pękanie i fragmentacja tworzą inną kategorię uszkodzeń.
Mechanizmów tych nie należy łączyć w jedną skargę dotyczącą „nieokrągłości”. Ich działania naprawcze mogą się znacznie różnić.
Podczas szlifowania na mokro zużycie mechaniczne oddziałuje z reakcjami elektrochemicznymi. Ścieranie może usunąć ochronne warstwy powierzchniowe, wystawiając świeży metal na działanie zawiesiny.
Mineralogia rudy, dostępność tlenu, skład chemiczny wody i pH wpływają na ten proces. W rezultacie gatunek podłoża, który dobrze sprawdza się w jednym zakładzie, może zużywać się inaczej w innym.
Mogą zmieniać zachowanie ładunku, ale związek nie jest uniwersalną zasadą przyczynowo-skutkową.
Kształt nośnika wpływa na upakowanie, mechanikę kontaktu, trajektorie ładunku i pobór mocy. Nieregularny ładunek może zatem zmienić sposób przemieszczania się cząstek i cieczy w środowisku mielenia.
Jednakże zachowanie gnojowicy zależy również od:
- Stężenie substancji stałych i rozkład wielkości cząstek.
- Reologia zawiesiny i dodatek wody.
- Napełnianie mediami i dystrybucja wielkości.
- Prędkość młyna i profil wkładki.
- Konfiguracja zrzutu i akumulacja szlamu.
Młyn to nie tylko zbiornik z mieszadłem. Efektywne mielenie wymaga produktywnych interakcji medium-cząsteczki i odpowiedniego transportu materiału, a nie maksymalnych turbulencji.
Gdy wydajność spada, sprawdź, czy przyczyną problemu jest nieprawidłowe zużycie nośnika, nadmierna amortyzacja szlamem, nieodpowiedni rozmiar kulek lub inne ograniczenie obwodu.
Należy także odróżnić uszkodzone kulki od celowo wyprodukowanych mediów niesferycznych. Pręty szlifierskie i cylpeby mają uzasadnione zastosowania; ich geometria nie jest dowodem awarii.
Z punktu widzenia zamówień pytanie „Która piłka wytrzyma najdłużej?” jest niekompletne.
Lepszym pytaniem jest: „Który kwalifikowany gatunek nośnika pozwala uzyskać wymagany produkt przy najniższych całkowitych kosztach operacyjnych?”
Media szlifierskie z kutej stali są uznanymi opcjami, w których musi być zrównoważona odporność na uderzenia i zużycie ścierne.
Ich przydatność zależy od składu stali, obróbki cieplnej, średnicy kulki i warunków obciążenia walcarki.
Nie należy zakładać, że wysoki odczyt twardości powierzchni dowodzi odpowiedniego działania całej kuli. Bardziej przydatnych informacji dostarcza profil twardości i odpowiednie badanie integralności.
Odlewane media o wysokiej zawartości chromu mogą być konkurencyjne w szlifowaniu ściernym i wybranych środowiskach korozyjnych, w tym w odpowiednich zastosowaniach na mokro i na sucho.
Ich działanie zależy od właściwości węglika, struktury osnowy, obróbki cieplnej i zgodności z obciążeniem operacyjnym.
Odrzuć powszechne twierdzenie, że media odlewane nie nadają się do mielenia na mokro. Nie należy także zakładać, że zwiększenie zawartości chromu automatycznie daje najlepszy wynik ekonomiczny.
Twardość jest przydatna, ale nie opisuje w pełni odporności na zużycie ani odporności na pękanie.
Dwie kule o podobnej twardości mogą różnić się mikrostrukturą, naprężeniami szczątkowymi, defektami i wytrzymałością. Porównaj twardość z właściwościami chemicznymi, integralnością strukturalną, zachowaniem kształtu i zmierzonym zużyciem.
Powtarzalny proces kontroli zamienia subiektywną skargę w praktyczny dowód.
Zapisz dostawcę, tożsamość partii, wielkość nominalną, masę próbki, stan widoczny i dostępną dokumentację materiałową.
Przed użyciem sfotografuj reprezentatywne piłki. Uzgodnij tolerancje wymiarowe i metodę kontroli przed wysyłką, a nie po powstaniu sporu.
Zmierzyć średnice w kilku orientacjach przy użyciu odpowiedniego sprzętu.
W przypadku rutynowych badań przesiewowych oblicz:
Rozrzut średnicy (%) = 100 × (maksymalna zmierzona średnica - minimalna zmierzona średnica) ÷ średnia zmierzona średnica.
Jest to praktyczny wskaźnik porównawczy, a nie pełny trójwymiarowy pomiar sferyczności lub ogólnobranżowy standard odrzucenia.
Stosuj tę samą metodę w przypadku próbek przychodzących i odzyskanych.
Rejestrować oddzielnie spłaszczenie, miejscowe zużycie ścierne, odpryski, pęknięcia i całkowite złamania.
Porównaj odzyskane piłki w grupach o podobnej pozostałej wielkości. Porównywanie mocno zużytych małych piłek z nowymi dużymi kulkami może prowadzić do błędnych wniosków.
Dopasuj ustalenia inspekcji do zmian rudy, gęstości zawiesiny, mocy młyna, przepustowości, stanu wykładziny i dodanych mediów.
Zmiana kształtu, która zbiega się z różnymi warunkami pracy, nie oznacza automatycznie wady produkcyjnej.
Przydatny przykład branżowy pochodzi z australijskiego badania kopalni złota, zgłoszonego przez zagranicznego dostawcę środków mielących.
Test oznaczonej kuli trwał 1224 godziny pracy młyna. Dostawca zgłosił, że kula odlana z 15% chromu o średnicy 90 mm charakteryzowała się o 3,2% niższym współczynnikiem zużycia w porównaniu z równoważnym gatunkiem od innego dostawcy mediów lanych.
Ważna lekcja ma charakter metodologiczny: znaczące porównania wymagają zidentyfikowanych produktów, określonego okresu eksploatacji i zmierzonej wydajności.
To był wynik zgłoszony przez dostawcę, a nie studium przypadku ALLSTAR. Nie wykazało również, że kulki odlewane są ogólnie lepsze od kul kutych, ani też nie wykazało bezpośredniego pomiaru mieszania szlamu.
Dla nabywców ALLSTAR właściwym następnym krokiem jest okres próbny dla konkretnego zastosowania – bez przenoszenia procentowego ulepszenia innej kopalni na gwarancję zakupu.
Zdyscyplinowane badanie powinno odpowiedzieć zarówno na pytania techniczne, jak i handlowe.
1. Zdefiniuj cel. Określ, czy priorytetem jest mniejsze zużycie, mniej pękniętych kulek, lepsze zachowanie kształtu, czy obniżony koszt przy wymaganym rozdrobnieniu.
2. Udokumentuj linię bazową. Rejestruj przepustowość, charakterystykę paszy, wielkość produktu, moc, dodatki mediów i odpowiednie warunki zawiesiny.
3. Kwalifikuj media kandydujące. Przejrzyj skład chemiczny, wymiary, informacje o twardości i uzgodnione testy integralności.
4. Skorzystaj z odpowiedniego porównania zużycia. Prawidłowo zaprojektowany test z użyciem oznaczonej kuli może porównać zużycie w warunkach wspólnej walcarki.
5. Śledź oddzielnie wydajność obwodu. Same wyniki znacznego zużycia kulek nie dowodzą poprawy zużycia energii lub wydajności przy pełnym ładowaniu.
6. Pozwól na zmianę ładunku. W przypadku konwersji z pełnym naładowaniem starsze nośniki pozostają w użyciu; wczesne wyniki mogą nie odzwierciedlać nowego, stabilnego stanu.
7. Oceń pełny wynik. Uwzględnij zużycie, fragmentację, zachowanie kształtu, jakość produktu i mające zastosowanie dalsze skutki.
Unikaj oceniania procesu wyłącznie na podstawie mniejszego poboru mocy. Niższa moc może odzwierciedlać zmniejszoną produktywność szlifowania, a nie większą wydajność.
Niższa cena zakupu nie musi oznaczać tańszego szlifowania.
Zacznij od przejrzystej kalkulacji kosztów mediów:
Koszt mediów za tonę rudy = cena dostarczonych mediów za kilogram × zużycie mediów w kilogramach na tonę rudy.
Następnie oceń zmierzone różnice w zakresie energii, konserwacji, specyfikacji produktu i wydajności na dalszym etapie produkcji, jeśli ma to zastosowanie.
Tylko dla ilustracji rozważmy dwie hipotetyczne opcje mediów:
| Element | Opcja A | Opcja B |
|---|---|---|
| Dostarczona cena | 1,00 USD/kg | 1,15 USD/kg |
| Zmierzone zużycie | 0,80 kg/t | 0,65 kg/t |
| Koszt mediów | 0,80 USD/t | Około 0,75 USD/t |
Opcja B kosztuje więcej w zakupie, ale mniej mediów na tonę przetworzonej. Ten przykład nie obejmuje energii i innych efektów operacyjnych i nie stanowi oświadczenia dotyczącego wydajności firmy ALLSTAR.
W przypadku międzynarodowych marek, hurtowników i producentów zakupy OEM powinny rozpoczynać się od udokumentowanych wymagań aplikacyjnych.
Zapewnij ALLSTAR:
- Materiał jest mielony i pracuje w trybie mokrym lub suchym.
- Wymiary młyna, prędkość robocza i układ wyładowczy.
- Istniejące rozmiary nośników i znane objawy awarii.
- Charakterystyka paszy i docelowa wielkość produktu.
- Odpowiedni skład chemiczny zawiesiny do mielenia na mokro.
- Wymagane opakowanie, dokumentacja identyfikacyjna i kontrolna.
Skorzystaj z tych informacji, aby uzgodnić proponowany produkt, procedurę kwalifikacyjną, plan pobierania próbek i kryteria akceptacji próby.
W ocenie dostawcy należy nadać priorytet identyfikowalnym dowodom, a nie zwrotom takim jak „zero pęknięć” lub „idealna okrągłość na zawsze”.
Poproś o recenzję aplikacji i wycenę środków szlifierskich OEM od SHANDONG ALLSTAR GRINDING BALL CO., LTD. Dołącz zdjęcia zużytych kulek i dostępne dane eksploatacyjne, aby dyskusja skupiła się na przyczynie pogorszenia się stanu, a nie tylko na wymianie jednej etykiety na inną.

Nie. Wyrażenie opisuje ich zastosowanie, a nie drogę produkcji. Potwierdź, czy produkt jest kutą stalą, staliwem czy żeliwem.
Nie. Pogorszenie kształtu zależy od właściwości materiału, jakości produkcji i warunków pracy. Sama etykieta odlewu nie ustala przyczyny.
Nie. Kształt nośnika wpływa na zachowanie ładunku, ale reologia zawiesiny, wypełnienie, wyłożenie i warunki rozładowania również mają znaczenie.
Zacznij od powtarzalnych pomiarów w wielu orientacjach i zdjęć uszkodzeń. Połącz je z zapisami partii i porównaniami odzyskanych nośników. Jeśli wymaga tego specyfikacja, należy zastosować bardziej zaawansowane pomiary geometrii.
Nie. Ładunek roboczy zawiera naturalnie kulki o różnej wielkości. Decyzje o usunięciu powinny uwzględniać nieskuteczne nośniki o zbyt małych rozmiarach, fragmenty, nietypowe uszkodzenia i zamierzony rozkład ładunku.
Poproś o uzgodnioną specyfikację stopu, tolerancje wymiarowe, odpowiednie informacje o twardości i integralności, identyfikację partii, zasady pobierania próbek i jasno określone kryteria akceptacji.
1. Matsanga, N., Nheta, W. i Chimwani, N. (2023). „Przegląd środków mielących w młynach kulowych do przetwarzania minerałów.” *Minerals*, 13(11), 1373.
2. Molikop. „Kule szlifierskie”. Przegląd techniczny produktu.
3. Molikop. 'Kule odlewane z wysokiej jakości chromu.' Przegląd techniczny produktu.
4. Molikop. „Kute i odlewane środki mielące o wysokiej zawartości chromu — studium przypadku australijskiej kopalni złota.” Opublikowano 4 listopada 2024 r.
5. Magotteaux. 'Środki szlifierskie.' Przegląd asortymentu.
支持范围:锻造、铸造及不同形状研磨介质的产品分类,以及高铬铸造介质存在湿磨和干磨应用,不能简单以'铸球不适合湿磨'概括。 [magotteaux ]
Hot Tags: Chiny, globalny, OEM, marka prywatna, producenci, fabryka, dostawcy, firma produkcyjna


