Italiano


Visualizzazioni: 280 Autore: Shandong Allstar Grinding Ball Orario di pubblicazione: 2026-11-12 Origine: Sito


Menù Contenuto
● Sfere in acciaio per mulini a palle e sfere in acciaio fuso: cosa stai effettivamente confrontando?
● Perché le sfere di macinazione sviluppano macchie piatte e perdono rotondità
>> Abrasione irregolare e movimento di carica
>> Deformazione, scheggiatura e rottura
>> Interazione corrosione-abrasione
● Le macchie piatte inibiscono davvero l'agitazione dei liquami?
● Sfere di macinazione forgiate o fuse: selezionare per il meccanismo di usura
>> Quando le sfere d'acciaio forgiate meritano una valutazione
>> Quando le sfere fuse ad alto contenuto di cromo meritano una valutazione
>> Perché la durezza da sola non è sufficiente
● Un metodo pratico di ispezione per le sfere di macinazione non rotonde
>> 1. Stabilire la linea di base in entrata
>> 3. Separare le categorie di danni
>> 4. Collegamento delle modifiche alla forma dei registri operativi
● Cosa mostrano effettivamente le prove pubblicate sulle piante
● Come eseguire una prova di Forged vs Cast Media
● Calcola il costo per tonnellata, non solo il prezzo per tonnellata
● Acquisto di mezzi di macinazione OEM con ALLSTAR
>> Le sfere d'acciaio per i mulini a sfere sono sempre forgiate?
>> Le sfere di macinazione colate hanno sempre maggiori probabilità di sviluppare punti piatti?
>> Le sfere di macinazione più rotonde possono garantire una migliore agitazione dei liquami?
>> Qual è il test migliore per le sfere di macinazione non rotonde?
>> È necessario rimuovere tutte le sfere di macinazione usurate?
>> Quali informazioni dovrebbe richiedere un acquirente OEM?
SHANDONG ALLSTAR GRINDING BALL CO., LTD. produce sfere di macinazione , sfere di acciaio forgiato, sfere di macinazione fuse, aste di macinazione e cylpebs per applicazioni minerarie, cementizie ed energetiche, con servizi OEM per marchi, grossisti e produttori internazionali. Quando gli acquirenti confrontano le sfere d'acciaio per mulini a palle con quelle d'acciaio fuso, la questione pratica non è semplicemente quale prodotto sia più duro. È il mezzo che mantiene la geometria utile, resiste ai danni e offre il costo di rettifica più basso nelle condizioni operative effettive.
Le sfere di macinazione non rotonde e i punti piatti pronunciati meritano attenzione perché la forma del mezzo influenza il movimento della carica, il contatto delle particelle e la richiesta di potenza. Tuttavia, attribuire la scarsa agitazione del liquame interamente ai punti piatti semplifica eccessivamente il problema.
L'obiettivo tecnico è quello di controllare il deterioramento anomalo della forma controllando allo stesso tempo le condizioni del liquame, la distribuzione delle dimensioni delle sfere, i rivestimenti e il funzionamento del mulino.
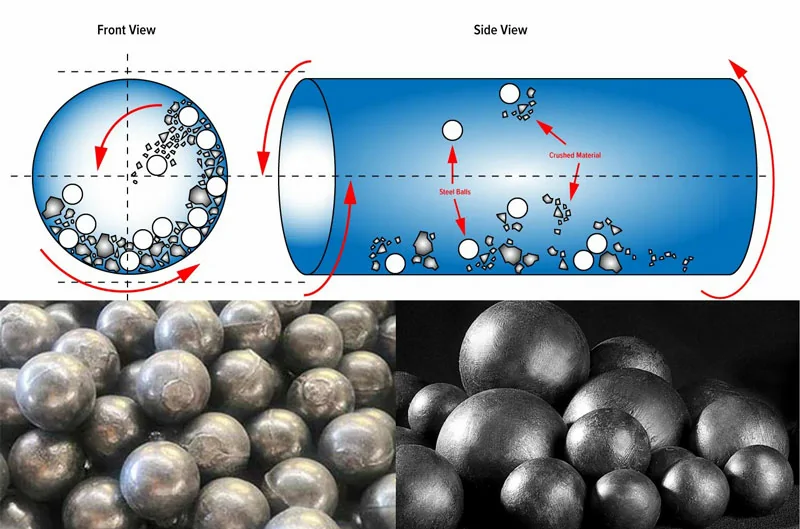
'Sfere in acciaio per mulini a sfere' descrive un'applicazione, non un processo di produzione. Gli acquirenti spesso lo usano per indicare le sfere di macinazione in acciaio forgiato, mentre 'sfere di acciaio fuso' può riferirsi vagamente a diverse leghe di fusione.
Questa distinzione è importante. Molte sfere di macinazione colate ad alto contenuto di cromo sono in ghisa metallurgicamente bianca anziché in acciaio fuso. Una specifica di acquisto dovrebbe identificare la lega effettiva, il percorso di produzione, il trattamento termico e i criteri di accettazione.
Per un confronto utile, separare le sfere di acciaio forgiato dai corpi macinanti fusi ad alto contenuto di cromo.
| Fattore di selezione | Sfere macinanti in acciaio forgiato | Mezzi macinanti fusi ad alto contenuto di cromo |
|---|---|---|
| Percorso di produzione | Stock in acciaio formato e trattato termicamente | Lega colata in stampi e trattata termicamente |
| Priorità di selezione principale | Equilibrio tra tenacità e resistenza all'usura | Resistenza all'abrasione e prestazioni adeguate alla corrosione |
| Preoccupazioni per potenziali danni | Deformazione, scheggiatura o fessurazione se materiale e funzione non corrispondono | Difetti di scheggiatura, fessurazione o fusione se la qualità o il servizio non sono idonei |
| Valutazione della domanda | Valutare la gravità dell'impatto e l'usura abrasiva | Valutare l'abrasione, la chimica dei liquami e la compatibilità agli urti |
| Qualifica essenziale | Chimica, profilo di durezza, integrità e prestazioni dell'impianto | Chimica, microstruttura, integrità e prestazioni dell'impianto |
Nessuna delle due categorie garantisce il mantenimento della rotondità. La qualità del prodotto e la corrispondenza con l'applicazione contano più della sola etichetta di produzione.
Una palla usurata non è automaticamente una palla difettosa. I mezzi macinanti perdono materiale durante il servizio e la loro geometria cambia naturalmente.
Il segnale di allarme è un deterioramento eccessivo o irregolare rispetto al modello di usura previsto.
Le sfere non subiscono contatti identici in tutto il mulino. La posizione della carica, la distribuzione delle dimensioni dei media e la velocità operativa influenzano se una palla rotola, scivola o subisce prevalentemente impatti.
Lo sfregamento ripetuto in particolari regioni di carica può favorire un'usura non uniforme. Ciò significa che i punti piatti possono riflettere le condizioni operative e le proprietà del supporto.
L'appiattimento permanente può verificarsi quando una palla non può sopportare adeguatamente le condizioni di carico.
Diversa è la scheggiatura: il materiale si stacca dalla superficie, lasciando cavità o facce irregolari. La rottura e la frammentazione creano un'altra categoria di danni.
Questi meccanismi non dovrebbero essere raggruppati in un unico reclamo di 'ovalizzazione'. Le loro azioni correttive possono differire sostanzialmente.
Nella macinazione ad umido, l'usura meccanica interagisce con le reazioni elettrochimiche. L'abrasione può rimuovere le pellicole superficiali protettive, esponendo il metallo fresco alla sospensione.
La mineralogia del minerale, la disponibilità di ossigeno, la chimica dell'acqua e il pH influenzano questo processo. Di conseguenza, un materiale che funziona bene in un impianto può usurarsi diversamente in un altro.
Possono alterare il comportamento della carica, ma la relazione non è una regola universale di causa-effetto.
La forma del mezzo influenza l'impaccamento, la meccanica del contatto, le traiettorie di carica e l'assorbimento di potenza. Una carica irregolare può quindi modificare il modo in cui le particelle e il liquido si muovono attraverso l'ambiente di macinazione.
Tuttavia, il comportamento del liquame dipende anche da:
- Concentrazione dei solidi e distribuzione granulometrica.
- Reologia del liquame e aggiunta di acqua.
- Riempimento del supporto e distribuzione dimensionale.
- Velocità di fresatura e profilo della camicia.
- Configurazione di scarico e accumulo dei liquami.
Un mulino non è semplicemente una vasca agitata. Una macinazione efficace richiede interazioni produttive mezzo-particella e un adeguato trasporto del materiale, non la massima turbolenza.
Quando la produttività diminuisce, verificare se il problema è un'usura anomala del mezzo, un'eccessiva ammortizzazione del liquame, un dimensionamento inadeguato delle sfere o un altro vincolo del circuito.
Distinguere anche le sfere danneggiate dai mezzi non sferici fabbricati intenzionalmente. Le bacchette e i cilpebi hanno applicazioni legittime; la loro geometria non è prova di fallimento.
Dal punto di vista dell'approvvigionamento, 'Quale palla dura più a lungo?' è incompleto.
Una domanda migliore è: 'Quale qualità di supporto qualificato produce il prodotto richiesto al costo operativo totale più basso?'
I mezzi macinanti in acciaio forgiato sono opzioni consolidate in cui la resistenza agli urti e le prestazioni all'usura abrasiva devono essere bilanciate.
La loro idoneità dipende dalla composizione dell'acciaio, dal trattamento termico, dal diametro della sfera e dalle condizioni di carico del mulino.
Non dare per scontato che un valore elevato della durezza superficiale dimostri prestazioni adeguate in tutta la palla. Un profilo di durezza e test di integrità appropriati forniscono informazioni più utili.
I fluidi fusi ad alto contenuto di cromo possono essere competitivi nella macinazione abrasiva e in ambienti corrosivi selezionati, comprese le applicazioni asciutte e umide.
Le loro prestazioni dipendono dalle caratteristiche del carburo, dalla struttura della matrice, dal trattamento termico e dalla compatibilità con il servizio operativo.
Respingere l'affermazione generale secondo cui i materiali colati non sono adatti alla macinazione a umido. Allo stesso modo, non dare per scontato che l’aumento del contenuto di cromo produca automaticamente il miglior risultato economico.
La durezza è utile, ma non descrive completamente la resistenza all'usura o alla frattura.
Due sfere con durezza simile possono differire per microstruttura, tensioni residue, difetti e tenacità. Confronta la durezza con la chimica, l'integrità strutturale, il mantenimento della forma e l'usura misurata.
Un processo di ispezione ripetibile trasforma un reclamo soggettivo in una prova impugnabile.
Registrare il fornitore, l'identità del lotto, la dimensione nominale, la massa del campione, le condizioni visibili e la documentazione del materiale disponibile.
Fotografare palline rappresentative prima dell'uso. Concordare le tolleranze dimensionali e il metodo di ispezione prima della spedizione anziché dopo lo sviluppo di una controversia.
Misurare i diametri attraverso diversi orientamenti utilizzando l'attrezzatura adeguata.
Per lo screening di routine, calcolare:
Diffusione del diametro (%) = 100 × (diametro massimo misurato − diametro minimo misurato) ÷ diametro medio misurato.
Si tratta di un indicatore comparativo pratico, non di una misurazione completa della sfericità tridimensionale o di uno standard di rifiuto a livello di settore.
Utilizzare lo stesso metodo per i campioni in entrata e recuperati.
Registrare separatamente appiattimento, usura abrasiva localizzata, scheggiature, crepe e fratture complete.
Confronta le palline recuperate all'interno di gruppi simili di dimensioni rimanenti. Il confronto tra palline piccole molto usurate e palline nuove di grandi dimensioni può portare a conclusioni fuorvianti.
Confronta i risultati dell'ispezione con i cambiamenti del minerale, la densità del liquame, la potenza del mulino, la produttività, le condizioni del rivestimento e le aggiunte di mezzi.
Un cambiamento di forma che coincide con diverse condizioni operative non costituisce automaticamente un difetto di fabbricazione.
Un utile esempio industriale viene da un esperimento in una miniera d'oro australiana riportato da un fornitore estero di mezzi di macinazione.
Il test con la palla segnata è durato 1.224 milioni di ore di funzionamento. Il fornitore ha riferito che la sua sfera fusa da 90 mm, con il 15% di cromo, aveva un tasso di usura inferiore del 3,2% rispetto a un grado equivalente di un altro fornitore di materiali fusi.
La lezione importante è metodologica: confronti significativi richiedono prodotti identificati, un periodo operativo definito e prestazioni misurate.
Questo è stato un risultato riportato dal fornitore, non un caso di studio ALLSTAR. Inoltre, non ha dimostrato che le sfere colate abbiano prestazioni universalmente superiori alle sfere forgiate o che misurino direttamente l'agitazione del liquame.
Per gli acquirenti ALLSTAR, il passo successivo appropriato è una prova specifica per l'applicazione, senza trasferire la percentuale di miglioramento di un'altra miniera in una garanzia di acquisto.
Un processo disciplinato dovrebbe rispondere sia a domande tecniche che commerciali.
1. Definire l'obiettivo. Specificare se la priorità è un consumo inferiore, un minor numero di palline rotte, un migliore mantenimento della forma o un costo ridotto alla macinatura richiesta.
2. Documentare la linea di base. Registra la produttività, le caratteristiche dell'alimentazione, le dimensioni del prodotto, la potenza, le aggiunte di mezzi e le condizioni rilevanti dei liquami.
3. Qualificare i media candidati. Esaminare la chimica, le dimensioni, le informazioni sulla durezza e i test di integrità concordati.
4. Utilizzare un confronto dell'usura adeguato. Un test con sfere marcate adeguatamente progettato può confrontare l'usura in condizioni di mulino condiviso.
5. Monitorare separatamente le prestazioni del circuito. I risultati relativi all'usura delle sfere segnate da soli non dimostrano un miglioramento dell'intera carica nel consumo energetico o nella produttività.
6. Consentire la transizione della carica. In una conversione a carica completa, i media legacy rimangono in servizio; i primi risultati potrebbero non rappresentare la nuova condizione stabile.
7. Valutare il risultato completo. Includere usura, frammentazione, mantenimento della forma, qualità del prodotto ed effetti a valle applicabili.
Evitare di giudicare una prova esclusivamente in base al minore assorbimento di potenza. Una potenza inferiore può riflettere una macinazione meno produttiva piuttosto che una maggiore efficienza.
Un prezzo di acquisto più basso non significa necessariamente una macinazione più economica.
Inizia con un calcolo trasparente del costo dei media:
Costo dei media per tonnellata di minerale = prezzo dei media consegnati per chilogrammo × consumo dei media in chilogrammi per tonnellata di minerale.
Quindi valutare le differenze misurate in termini di energia, manutenzione, specifiche del prodotto e prestazioni a valle, ove pertinente.
A solo scopo illustrativo, considera due ipotetiche opzioni multimediali:
| Articolo | Opzione A | Opzione B |
|---|---|---|
| Prezzo consegnato | $ 1,00/kg | $ 1,15/kg |
| Consumo misurato | 0,80 kg/t | 0,65 kg/t |
| Costo dei media | $ 0,80/tonnellata | Circa 0,75 dollari/tonnellata |
L'opzione B costa di più all'acquisto ma meno in termini di media per tonnellata lavorata. Questo esempio esclude l'energia e altri effetti operativi e non costituisce una dichiarazione di prestazione ALLSTAR.
Per marchi, grossisti e produttori internazionali, l'acquisto OEM dovrebbe iniziare con una descrizione della domanda documentata.
Fornisci ad ALLSTAR:
- Materiale macinato e modalità operativa bagnata o secca.
- Dimensioni del mulino, velocità operativa e disposizione di scarico.
- Dimensioni dei supporti esistenti e sintomi di errore noti.
- Caratteristiche del mangime e dimensione del prodotto target.
- Rilevante chimica dei liquami per la macinazione a umido.
- Documentazione richiesta di imballaggio, identificazione e ispezione.
Utilizzare queste informazioni per concordare il prodotto proposto, la procedura di qualificazione, il piano di campionamento e i criteri di accettazione della prova.
La valutazione del fornitore dovrebbe dare priorità alle prove tracciabili rispetto a frasi come 'rottura zero' o 'rotondità perfetta per sempre'.
Richiedi una revisione dell'applicazione e un preventivo per i mezzi di macinazione OEM a SHANDONG ALLSTAR GRINDING BALL CO., LTD. Includere fotografie di sfere usurate e dati operativi disponibili in modo che la discussione si concentri sulla causa del deterioramento, non semplicemente sulla sostituzione di un'etichetta del supporto con un'altra.

No. La frase descrive il loro utilizzo, non il percorso di produzione. Confermare se il prodotto è in acciaio forgiato, acciaio fuso o ghisa.
No. Il deterioramento della forma dipende dalle proprietà del materiale, dalla qualità di produzione e dalle condizioni operative. L'etichetta del casting da sola non stabilisce la causa.
No. La forma del mezzo influenza il comportamento della carica, ma contano anche la reologia del liquame, il riempimento, i rivestimenti e le condizioni di scarico.
Inizia con misurazioni multiorientamento ripetibili e fotografie dei danni. Combinateli con i record batch e i confronti dei supporti recuperati. Utilizzare misurazioni geometriche più avanzate quando le specifiche lo richiedono.
No. Una carica di lavoro contiene naturalmente palline di diverse dimensioni. Le decisioni di rimozione dovrebbero prendere in considerazione supporti sottodimensionati inefficaci, frammenti, danni anomali e la distribuzione della carica prevista.
Richiedi una specifica concordata della lega, tolleranze dimensionali, informazioni rilevanti su durezza e integrità, identificazione del lotto, regole di campionamento e criteri di accettazione chiaramente definiti.
1. Matsanga, N., Nheta, W. e Chimwani, N. (2023). 'Una revisione dei mezzi di macinazione nei mulini a sfere per la lavorazione dei minerali.' *Minerals*, 13(11), 1373.
2. Molycop. 'Sfere di macinazione.' Panoramica tecnica del prodotto.
3. Molycop. 'Sfere Cast High Chrome.' Panoramica tecnica del prodotto.
4. Molycop. 'Mezzi di macinazione forgiati e fusi ad alto contenuto di cromo: caso di studio sulla miniera d'oro australiana.' Pubblicato il 4 novembre 2024.
5. Magotteaux. 'Mezzi abrasivi.' Panoramica della gamma di prodotti.
支持范围:锻造、铸造及不同形状研磨介质的产品分类 ,以及高铬铸造介质存在湿磨和干磨应用 ,不能简单以'铸球不适合湿磨'概括。 [magotteaux ]
Hot Tags: Cina, globale, OEM, marchio privato, produttori, fabbrica, fornitori, azienda manifatturiera


